

Cerca "espansione tubi" in un contesto di approvvigionamento-dell'acciaio e ti troverai davanti a due processi di produzione completamente diversi che condividono lo stesso nome. Il primo è una fase di finitura applicata al tubo saldato (ERW, LSAW, SSAW) per correggere la rotondità e la precisione dimensionale dopo la formatura. L'altro è un processo di estensione delle dimensioni-applicato ai tubi senza saldatura, utilizzato per creare un diametro maggiore di quello che un mulino a perforazione rotante può produrre in un unico passaggio. Entrambi implicano spingere o disegnare il diametro di un tubo verso l'esterno - ed è qui che finisce la somiglianza. Confondere i due, o dare per scontato che "tubo espanso" significhi sempre la stessa cosa, è una vera fonte di problemi di comunicazione in fase di quotazione, in particolare per gli acquirenti nuovi all'approvvigionamento di tubi di linea.
Questo articolo separa i due processi, spiega cosa cambia ciascuno rispetto alla tubazione finita e definisce cosa controllare prima di specificare o accettare uno dei due tipi in un progetto.
Espansione a freddo: una fase di dimensionamento per tubi di linea saldati
L'espansione a freddo - talvolta chiamata dimensionamento a freddo o espansione meccanica - viene applicata al tubo saldato (più comunemente LSAW e SSAW, occasionalmente ERW di- diametro grande) immediatamente dopo la formatura e la saldatura, mentre il tubo è a temperatura ambiente. Il tubo viene caricato su un espansore idraulico dotato di matrice segmentata o testa espandente. La testa viene inserita nel tubo e forzata meccanicamente verso l'esterno in una serie di passaggi controllati lungo la lunghezza del tubo, deformando plasticamente la parete del tubo verso l'esterno di una quantità piccola e controllata con precisione.
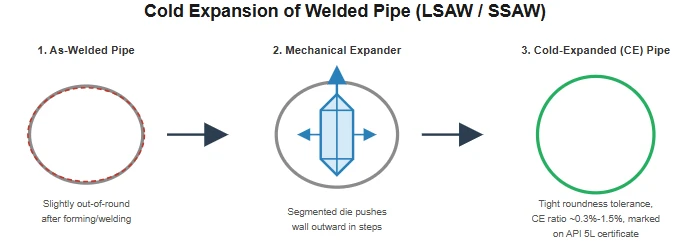
Lo scopo è quasi interamente dimensionale. Il tubo formato a piastra-e a spirale-formato (JCOE, UOE o formatura a spirale) esce dalla linea di saldatura con una certa fuori-rotondità, stress di formatura residuo e variazione del diametro lungo la sua lunghezza - la piastra o la bobina non si piegano mai in un cerchio perfettamente uniforme al primo passaggio. L'espansione a freddo corregge questo problema costringendo l'intero corpo del tubo a una tolleranza circolare molto più stretta e coerente, tipicamente entro una frazione di percentuale del diametro esterno nominale.
L'API 5L riconosce formalmente questo passaggio: un tubo che è stato sottoposto a questo processo è designato "CE" (espanso a freddo) nella marcatura e nella certificazione e lo standard definisce il-rapporto di espansione a freddo - l'aumento percentuale della circonferenza o del diametro raggiunto durante il processo - come valore che il produttore deve dichiarare e mantenere coerente all'interno di un'unità di prova. In pratica, questo rapporto è piccolo, tipicamente compreso tra circa lo 0,3% e l’1,5%, poiché l’obiettivo è la correzione di precisione, non un cambiamento importante delle dimensioni. Un aumento del rapporto oltre una soglia definita da un'unità di test a quella successiva richiede l'avvio di una nuova unità di testAPI5Ldi test, poiché le proprietà meccaniche del tubo possono cambiare con la quantità di lavorazione a freddo applicata.
Questo cambiamento è il secondo effetto che vale la pena comprendere. La lavorazione a freddo dell'acciaio attraverso la deformazione plastica aumenta la resistenza allo snervamento nella direzione dell'espansione (il materiale lavorato-si indurisce), che generalmente è un effetto collaterale gradito per un tubo sottoposto a pressione interna. Introduce inoltre una certa anisotropia - il carico di snervamento a compressione del tubo in alcune direzioni può essere in qualche modo ridotto rispetto al suo carico di snervamento a trazione, un effetto che i metallurgisti chiamano effetto Bauschinger. Per la maggior parte delle applicazioni con tubi di linea questo rientra ampiamente nell'involucro accettabile ed è preso in considerazione nei codici di progettazione; diventa una questione ingegneristica più mirata solo in casi particolari come servizi ad alta resistenza al-collasso-, in cui un progettista potrebbe voler vedere esattamente quanta espansione a freddo è stata applicata.
Espansione a caldo: estendere il tubo senza saldatura oltre la portata dello stabilimento di perforazione
L’espansione a caldo risolve un problema completamente diverso. Mulini a perforazione rotanti - le macchine che convertono una solida billetta di acciaio tonda in un guscio cavo senza giunture - hanno un soffitto dal diametro pratico. La maggior parte degli stabilimenti riesce a produrre tubi senza saldatura con diametro esterno fino a circa 20 pollici (508 mm) in un unico passaggio di laminazione a caldo-. La domanda di tubi senza saldatura di grande-diametro esiste indipendentemente da - alcuni progetti di trasmissione di petrolio e gas e applicazioni speciali in cui un'alternativa saldata non è accettabile richiedono tubi senza saldatura ben oltre quel limite, fino a circa 40 pollici (1.016 mm).

L’espansione a caldo è il processo che colma questo divario. Un "tubo madre" standard-laminato a caldo senza saldatura, prodotto in corrispondenza o in prossimità del diametro massimo del mulino di perforazione, viene riscaldato - in genere utilizzando il riscaldamento a induzione a media-frequenza - fino a una temperatura di esercizio a caldo-, quindi fatto passare attraverso un mulino ad espansione meccanica dove un mandrino interno o uno strumento di espansione forza la parete del tubo riscaldato verso l'esterno fino al diametro maggiore target. Lo spessore della parete si riduce proporzionalmente all'aumentare del diametro, seguendo la stessa logica di conservazione del volume-di qualsiasi processo di formatura-a caldo.
L'attrattiva è semplice: produce un tubo veramente senza saldatura (nessun cordone di saldatura a qualsiasi diametro) di dimensioni che un laminatoio per perforazione non può raggiungere direttamente, generalmente a un costo inferiore rispetto ai percorsi alternativi senza saldatura di grande-diametro e con un'efficienza produttiva ragionevole. Questo è il motivo per cui i tubi senza saldatura-espansi a caldo hanno trovato un mercato stabile, in particolare presso gli stabilimenti cinesi senza saldatura che hanno sviluppato capacità specifiche attorno a questo processo.
Presenta inoltre dei compromessi-di cui un acquirente che specifica "senza soluzione di continuità" per un'applicazione impegnativa dovrebbe essere a conoscenza. Il tubo madre contiene inclusioni non metalliche - solfuri, ossidi e silicati - che sono una caratteristica normale, di basso livello- di qualsiasi processo di produzione dell'acciaio. Durante l'espansione a caldo, la temperatura elevata e la deformazione possono appiattire queste inclusioni in forme sottili, simili a piastre- allineate con la direzione di espansione, un fenomeno che può favorire la delaminazione (separazione interna lungo il piano di rotolamento) in determinate condizioni di stress. Un raffreddamento irregolare dopo l'espansione può anche lasciare tensioni residue nella parete del tubo, più pronunciate rispetto a quelle di un tubo madre che non è mai stato ri-lavorato. Per applicazioni continue-per scopi generici, l'espansione a caldo adeguatamente controllata produce tubi che funzionano in modo affidabile entro le specifiche nominali. Ma per gli ambienti di servizio acido - che coinvolgono H2S dove la resistenza al cracking indotto da idrogeno-e allo stress cracking da solfuro (SSC) sono la preoccupazione principale - l'effetto di appiattimento dell'inclusione-è un punto di cautela riconosciuto nel settore e alcune specifiche di progetto escludono completamente il tubo espanso a caldo-dal servizio critico HIC/SSC-o richiedono ulteriori test di qualificazione prima di accettarlo.
Differenze di ispezione che derivano da ciascun processo
I due processi modificano anche gli aspetti su cui l'ispezione deve concentrarsi a posteriori. Dopo l'espansione a freddo, l'ispezione dimensionale (-di-rotondità, diametro lungo la lunghezza del tubo, rettilineità) è il controllo principale, poiché il processo è meccanico e non introduce i problemi metallurgici derivanti dal riscaldamento. I test a ultrasuoni del cordone di saldatura e del corpo seguono ancora gli stessi requisiti di qualsiasi tubo saldato, ma non è prevista alcuna riqualificazione metallurgica aggiuntiva-guidata dalla fase di dimensionamento stessa.
Dopo l'espansione a caldo, l'esame ad ultrasuoni assume un ruolo più specifico: è il modo pratico per verificare il rischio di delaminazione sopra descritto, poiché le inclusioni appiattite e le separazioni interne non sono visibili dall'esterno. Uno stabilimento che esegue un processo disciplinato di espansione-a caldo eseguirà la scansione UT del tubo espanso finale, non solo del tubo madre prima dell'espansione, proprio perché la fase di espansione stessa è ciò che introduce il rischio da controllare. Se la documentazione di qualità di un fornitore mostra solo test sulla fase del tubo madre, vale la pena porsi questa domanda prima di effettuare un ordine per tubi espansi senza saldatura destinati a un servizio impegnativo.
Anche i tempi di consegna e i costi divergono in un modo che è importante in fase di preventivo. L'espansione a freddo è una fase di finitura rapida, in-linea integrata nella sequenza di produzione dei tubi saldati, che aggiunge tempi e costi trascurabili rispetto al tubo di base. L'espansione a caldo è un'operazione separata di riscaldamento e formatura eseguita su un tubo madre già-completo, che aggiunge una fase di produzione distinta, estende i tempi di consegna rispetto alle dimensioni standard senza saldatura e si riflette in un sovrapprezzo reale rispetto al tubo che rientra nell'intervallo di diametri nativi dello stabilimento di perforazione - un sovrapprezzo che spesso è il fattore decisivo nel decidere se un progetto sceglie -espanso senza saldature a caldo o passa invece a un'alternativa saldata di grande-diametro.
Due processi, due domande diverse da porre
Poiché "tubo espanso" può significare uno dei due, le domande che un acquirente dovrebbe porre dipendono interamente da quale si applica al prodotto quotato.
Per i tubi saldati-espansi a freddo, le domande rilevanti sono dimensionali e meccaniche: quale rapporto-di espansione a freddo è stato applicato, è dichiarato sul certificato dello stabilimento come richiesto dall'API 5L e il profilo delle proprietà risultante (in particolare se il carico di compressione o la resistenza al collasso sono importanti per l'applicazione) rientra in ciò che presuppone la base di progettazione del progetto. Si tratta di informazioni di routine che una cartiera deve fornire e raramente costituiscono un punto di reale preoccupazione per il servizio di trasmissione o distribuzione standard.
Per i tubi senza saldatura-espansi a caldo, le domande rilevanti vanno oltre: è il diametro del tubo-espanso a caldo o quello originale-del tubo madre (il certificato della fabbrica e l'ordine di acquisto dovrebbero dirlo esplicitamente, poiché i due non sono intercambiabili per ogni applicazione) e, se espanso a caldo-, il servizio previsto è acido, ad alta-tenacità-critico o altrimenti sensibile all'orientamento dell'inclusione e allo stress residuo. Se la risposta a quest'ultima domanda è sì, vale la pena chiedere direttamente al fornitore se il progetto o il grado specifico ha una storia documentata di test HIC/SSC riusciti su materiale espanso a caldo-, piuttosto che dare per scontato che la conformità generale API 5L risolva la questione.
Adattare il processo allo scenario
- Linee di trasmissione standard (non-Sour):I tubi saldati LSAW/SSAW con espansione a freddo standard rappresentano la scelta predefinita ed economicamente vantaggiosa.
- Servizio acido (H2S / NACE MR0175):Evitare tubi senza saldatura-espansi a caldo a causa dei rischi di inclusione-appiattimento e delaminazione; optare per tubi saldati non-espansi senza saldatura o espandenti a freddo-con un rapporto di espansione verificato.
- General Industrial & Structural (>20" senza giunture):Il tubo senza saldatura-espanso a caldo è ideale ed economico in questo caso, a condizione che sia confermata la copertura completa dell'UT.
- Applicazioni ad alto collasso- (acque profonde/involucri):Verificare il rapporto di espansione a freddo-rispetto alle specifiche di progettazione, poiché l'espansione a freddo riduce la resistenza allo snervamento a compressione (effetto Bauschinger).
- Dimensioni standard (inferiore o uguale a 20" di altezza-P/Alta-T):Il tubo senza saldatura standard non{0}}espanso è la soluzione standard-i processi di espansione non sono necessari.
- Budget-Grandi specifiche senza interruzioni con limiti di budget:Il tubo senza saldatura-espanso a caldo fornisce una scelta-efficace in termini di costi quando il "senza saldatura" è strettamente richiesto e le condizioni di servizio lo consentono.
Principio fondamentale:La scelta dei tubi deve essere guidata dalle esigenze di servizio (pressione, temperatura, esposizione a H2S, rischio di collasso esterno), adattando il processo di produzione all'ambiente operativo.


